


Почему традиционные методы врезки труб дают зазоры при сварке
Производство металлоконструкций из профильной трубы требует точных сопряжений под различными углами. Мебельные каркасы, ограждения, строительные фермы, рамы спецтехники — всюду нужны сложные стыки. Классическая врезка выполняется углошлифовальной машиной, ленточной пилой или сверлильным станком. Результат: зазор между деталями до 2–3 мм, наплывы металла, перекошенная геометрия.
Сварщик вынужден подгонять каждый узел вручную, тратить время на прихватки, заполнять щели присадочным материалом. Расход проволоки возрастает, качество шва снижается, внешний вид конструкции страдает. При крупносерийном производстве такие потери делают проект нерентабельным.
Лазерные труборезы с числовым программным управлением решают задачу кардинально. Волоконный луч вырезает сложный контур за один проход, обеспечивая точность ±0,1 мм. Детали стыкуются без зазоров, сварка выполняется быстро, качество шва соответствует требованиям.
Четырёхпатронные системы, позиционирование заготовки
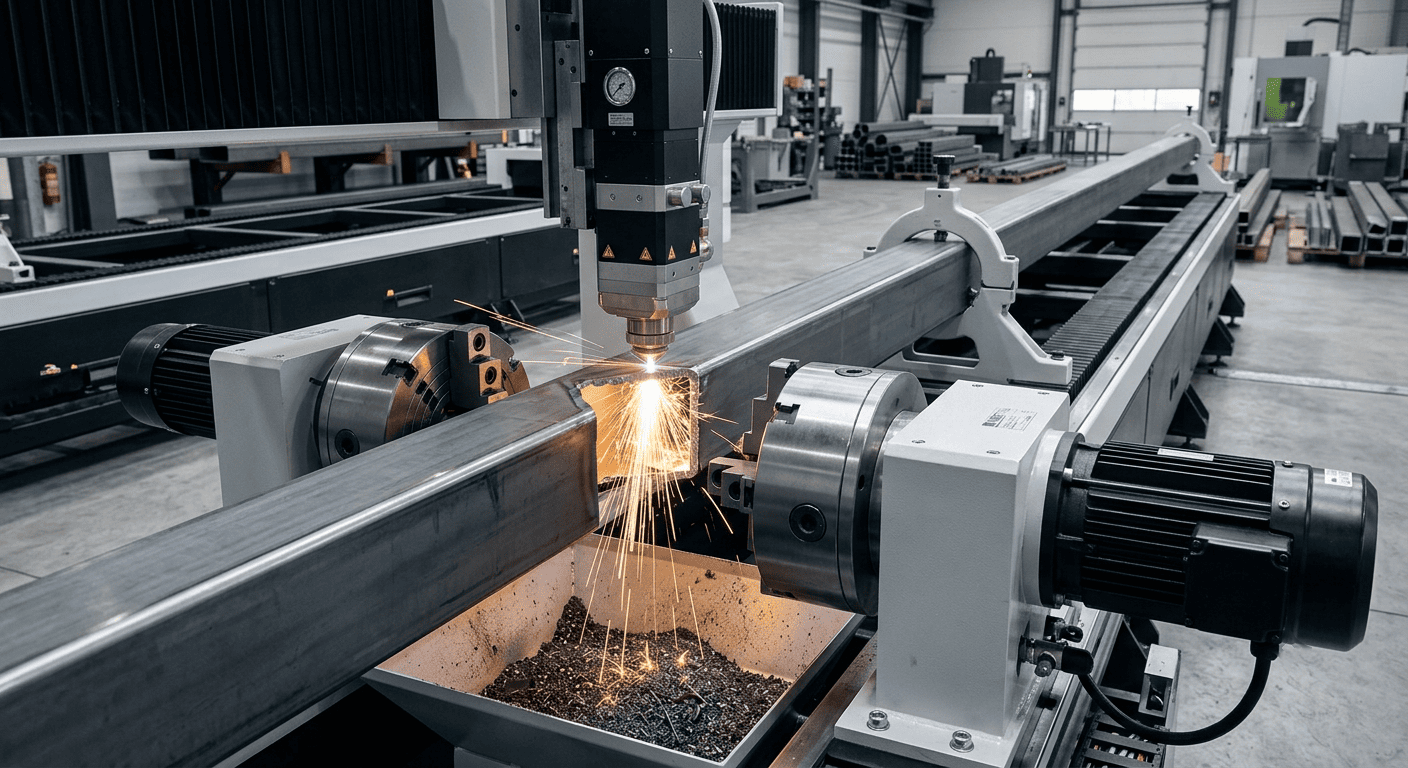
Ключевой элемент современного трубореза — система фиксации. Профильная труба имеет квадратное или прямоугольное сечение, что усложняет позиционирование. Классические трёхкулачковые патроны не обеспечивают надёжного захвата, деталь проворачивается при обработке.
Четырёхпатронные системы решают проблему. Два передних патрона фиксируют заготовку, два задних поддерживают длинный конец. Каждая ось контролируется сервоприводом, обеспечивая точное позиционирование по всем координатам. Поворот на любой угол выполняется автоматически, без участия оператора.
Для длинных заготовок применяются люнеты — поддерживающие опоры, предотвращающие провисание. Это исключает вибрацию, гарантирует стабильность реза на всей длине.
Программное обеспечение для расчёта сложных стыков
Классический подход — ручная разметка. Слесарь вычерчивает контур врезки, вырезает по шаблону. Погрешность достигает 1–2 мм, каждый стык уникален, повторение невозможно.
Современные установки оснащаются специализированным ПО. Оператор вводит параметры: сечение трубы, угол сопряжения, тип шва. Программа автоматически рассчитывает траекторию луча, учитывает толщину стенки, компенсацию на пропил. Симуляция процесса исключает столкновения, оптимизирует раскрой.
Функция автоматического раскроя позволяет разместить несколько деталей на одной заготовке, минимизируя отходы. Вложенные программы хранятся в памяти стойки ЧПУ, повторный запуск партии занимает секунды.
Выбор трубореза под задачи производства
Подбор оптимальной модели требует учёта нескольких критериев:
Максимальное сечение трубы. Определяет диапазон обрабатываемых заготовок. Для строительных конструкций нужны агрегаты, работающие с профилем до 200×200 мм.
Длина рабочей зоны. Определяется габаритами деталей. Стандартные модели обрабатывают заготовки до 6 метров, специализированные — до 12 метров.
Мощность лазера. Для стали толщиной 6–8 мм достаточно источника на 1,5–2 кВт. Нержавеющая сталь, алюминий требуют 3–6 кВт.
Количество патронов. Четырёхпатронные системы обеспечивают лучшую фиксацию, подходят для сложных стыков. Трёхпатронные дешевле, но ограничивают возможности.
Компания «СтройЭнергоСнаб» поставляет лазерное оборудование для предприятий различного масштаба. Узнать больше о нашем опыте, принципах работы можно на странице О нас.
Специалисты помогут подобрать оптимальную конфигурацию под задачи вашего цеха. Оставить заявку легко через раздел Контакты. Полный перечень моделей представлен категорией Станки для лазерной резки, где собраны труборезы, листовые установки, сварочные аппараты.
Зазоры при сварке больше не должны быть причиной переделок. Лазерные труборезы превращают сложную врезку профильной трубы в предсказуемый, повторяемый процесс.
