


Почему полотно уводит, откуда берутся заусенцы при серийной резке
Серийная резка металла ленточной пилой предъявляет жёсткие требования к точности. Каждая заготовка должна иметь перпендикулярный срез без отклонений. Увод полотна от заданной плоскости приводит к конусности торца. Заусенцы на кромке требуют дополнительной доводки на токарном или фрезерном оборудовании. Оба дефекта увеличивают себестоимость детали, снижают производительность участка.
Причины обусловлены физикой процесса. Лента — гибкий режущий элемент, подверженный боковым нагрузкам. При недостаточном натяжении она отклоняется от прямой. Твёрдые включения внутри металла (окалина, сварные швы) создают неравномерное сопротивление зубьям. Результат — волнообразный срез, повышенный износ, поломка оснастки.
Современные ленточнопильные станки решают задачу комплексно: гидравлическое натяжение, прецизионные направляющие, автоматическая подача, система СОЖ. Каждый элемент вносит вклад в качество реза.
Натяжение ленты, жёсткость направляющих
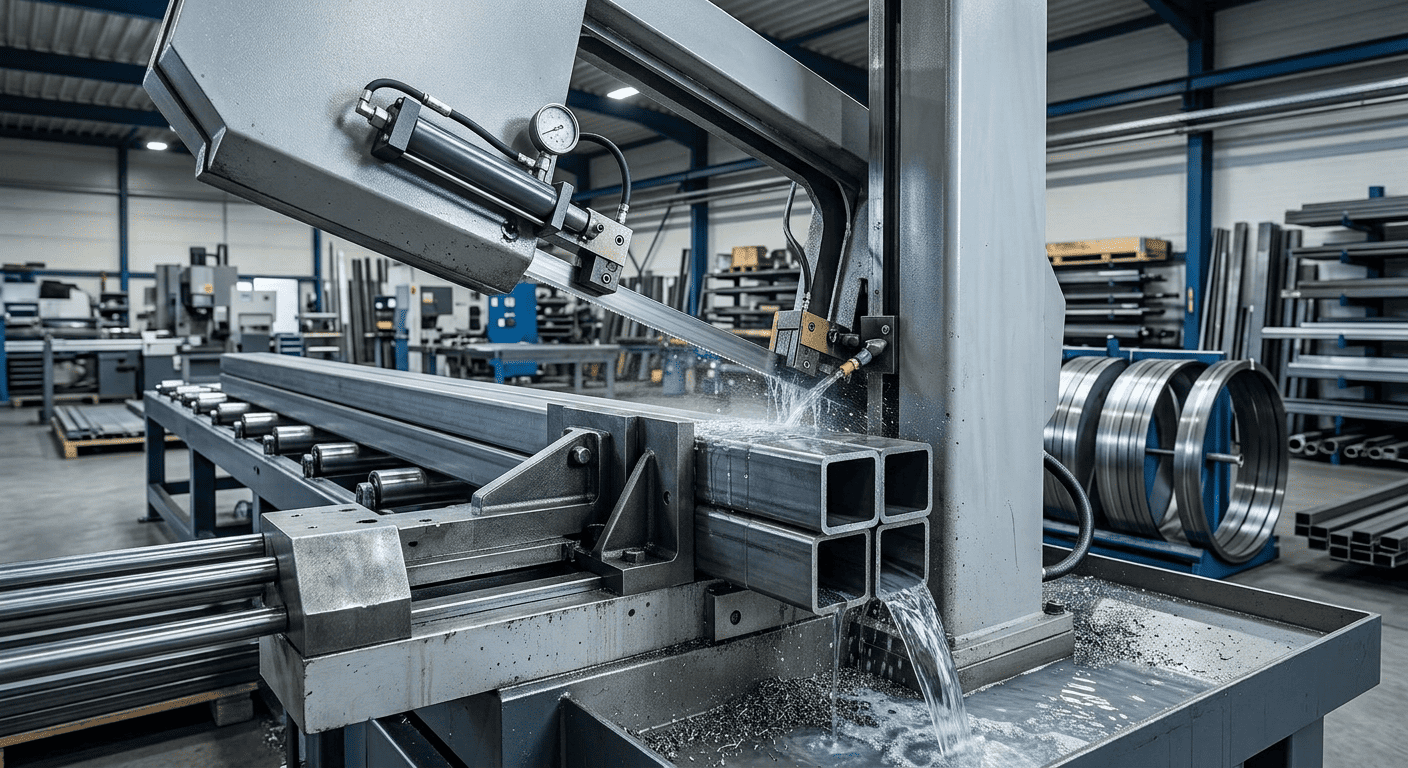
Первый фактор точности — правильное натяжение. Лента должна быть натянута с усилием, указанным производителем. Слабое натяжение приводит к вибрации, уводу от перпендикуляра. Избыточное — к растяжению, поломке зубьев. Современные агрегаты оснащаются гидравлическими натяжителями с манометром, позволяющими контролировать усилие визуально.
Второй фактор — направляющие. Они удерживают полотно в заданной плоскости, предотвращают боковое смещение. Твердосплавные или роликовые направляющие обеспечивают минимальный зазор между лентой, опорной поверхностью. Изношенные направляющие — главная причина увода на серийном производстве. Регулярная проверка, своевременная замена исключают проблему.
Третий фактор — жёсткость станины. Вибрация корпуса передаётся на режущий элемент, ухудшает качество реза. Массивные чугунные или сварные станины гасят колебания, обеспечивают стабильность процесса.
Режимы резания, подача СОЖ
Скорость движения полотна подбирается под твёрдость материала. Конструкционная сталь режется на скорости 40–60 м/мин, нержавеющая — 20–30 м/мин, алюминий — 100–150 м/мин. Превышение скорости перегревает зубья, снижает стойкость. Занижение — увеличивает время цикла, создаёт нагрузку на привод.
Подача заготовки контролируется гидравлическим или сервоприводным механизмом. Агрессивная подача перегружает зубья, приводит к выкрашиванию. Плавная — обеспечивает чистый срез, продлевает ресурс полотна. Автоматические модели регулируют усилие подачи в зависимости от сопротивления материала.
Смазочно-охлаждающая жидкость отводит тепло из зоны реза, смывает стружку, уменьшает трение. Без СОЖ зубья перегреваются, металл налипает на кромку, образуются заусенцы. Современные установки оснащаются насосами с регулируемой подачей эмульсии непосредственно в зону контакта.
Выбор станка под серийное производство
Подбор оптимальной модели требует учёта нескольких критериев:
Тип привода подачи. Ручные модели подходят для единичных резов. Полуавтоматические ускоряют процесс за счёт гидравлического зажима. Автоматические обеспечивают непрерывную работу без участия оператора.
Диаметр шкивов. Большие шкивы снижают изгибные напряжения в ленте, продлевают ресурс оснастки. Для серийного производства оптимальны шкивы диаметром от 400 мм.
Система СОЖ. Наличие насоса, бака, фильтров обязательно. Без охлаждения ресурс режущего элемента снижается вдвое, качество кромки ухудшается.
Шаг зубьев. Для сплошных заготовок крупного сечения подходит грубый зуб (2/3 TPI). Для тонкостенных профилей нужен мелкий (6/10 TPI). Переменный шаг снижает вибрацию.
Компания «СтройЭнергоСнаб» поставляет ленточнопильное оборудование для предприятий различного масштаба. Узнать больше о нашем опыте, принципах работы можно на странице О нас.
Специалисты помогут подобрать оптимальную конфигурацию под задачи вашего цеха. Оставить заявку легко через раздел Контакты. Полный перечень моделей представлен категорией Ленточнопильные станки, где собраны ручные, полуавтоматические, автоматические исполнения.
Увод ленты, заусенцы больше не должны быть причиной брака. Современные ленточнопильные агрегаты превращают серийную резку в предсказуемый, повторяемый процесс.
