


Почему перемещение детали между участками накапливает погрешность
Обработка корпусной детали традиционно требует нескольких операций: сверление отверстий, фрезерование плоскостей, растачивание посадочных мест. Каждая выполняется на отдельном станке. Деталь перемещается между участками, каждый раз заново закрепляется, выверяется. Накопленная погрешность базирования достигает 0,1–0,3 мм. Результат — несоответствие чертежу, брак на финишной стадии.
Межоперационные перемещения тратят время. Транспортировка, повторное закрепление, выверка индикатором — всё это увеличивает цикл изготовления. Оператор простаивает, станок не работает, себестоимость растёт. При крупносерийном производстве такие потери становятся критическими.
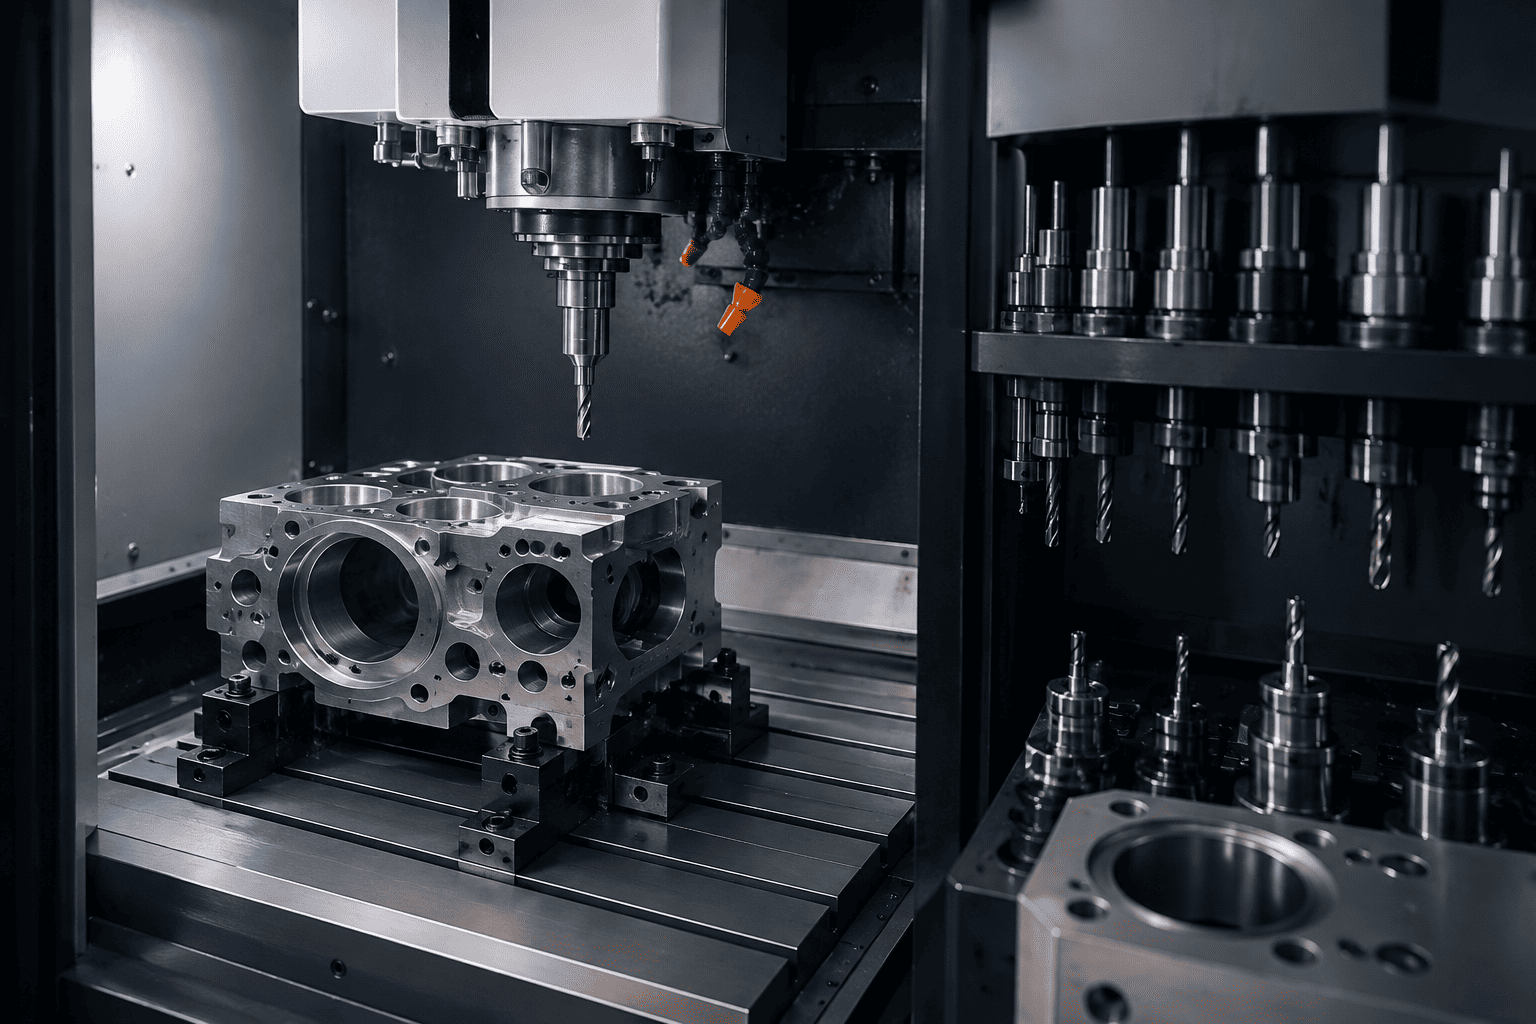
Вертикальные обрабатывающие центры решают задачу кардинально. Все операции выполняются за одну установку детали. Базирование сохраняется, погрешность не накапливается, качество соответствует требованиям чертежа.
Автоматическая смена инструмента, многофункциональность
Ключевой элемент обрабатывающего центра — магазин инструмента. Он хранит 12–30 позиций: фрезы, свёрла, расточные оправки, метчики. Смена происходит за 2–5 секунд по команде программы, без участия человека. Оператору не нужно вручную менять оснастку, выставлять вылет, контролировать соосность.
Шпиндель с частотой вращения до 12000 об/мин обеспечивает фрезерование, сверление, растачивание за один цикл. Поворотный стол (опционально) добавляет четвёртую ось, позволяя обрабатывать деталь с четырёх сторон без переустановки.
Для крупных корпусов с множеством отверстий применяется система автоматического измерения инструмента. Лазерный датчик проверяет длину, диаметр каждой позиции, вносит коррекции в программу. Это исключает ошибки наладчика, снижает риск поломки оснастки.
Системы измерения, компенсации погрешностей
Современные обрабатывающие центры оснащаются датчиками измерения детали. Измерительный щуп касается поверхности заготовки, определяет фактическое положение, вносит поправки в координаты. Это исключает ошибки ручного базирования.
Термокомпенсация учитывает нагрев шпинделя, станины при длительной работе. Датчики температуры передают данные в систему ЧПУ, которая корректирует положение осей. Результат — стабильная точность на протяжении всей смены.
Функция контроля износа инструмента отслеживает усилие резания. При превышении порога система автоматически вносит коррекцию либо останавливает процесс, предотвращая брак.
Выбор обрабатывающего центра под задачи производства
Подбор оптимальной модели требует учёта нескольких критериев:
Габариты рабочей зоны. Определяются размерами деталей. Для мелких корпусов достаточно хода осей 500×400×400 мм. Крупные изделия требуют 1000×600×600 мм либо больше.
Ёмкость магазина. Для сложной номенклатуры нужен запас 20–30 позиций. Простые детали довольствуются 12–16 позициями.
Скорость шпинделя. Конструкционная сталь обрабатывается на 3000–6000 об/мин. Алюминиевые сплавы требуют 10000–15000 об/мин.
Система ЧПУ. Фанук, Сименс, Хайденхайн — лидеры рынка. Графический интерфейс упрощает программирование, снижает требования к квалификации наладчика.
Компания «СтройЭнергоСнаб» поставляет металлообрабатывающее оборудование для предприятий различного масштаба. Узнать больше о нашем опыте, принципах работы можно на странице О нас.
Специалисты помогут подобрать оптимальную конфигурацию под задачи вашего цеха. Оставить заявку легко через раздел Контакты. Полный перечень моделей представлен категорией Вертикальный обрабатывающий центр, где собраны трёхосевые, четырёхосевые, пятиосевые исполнения. Для комплексного оснащения участка обратите внимание на раздел Фрезерные станки.
Потеря точности при перемещении больше не должна быть причиной брака. Вертикальные обрабатывающие центры превращают сложную многооперационную обработку в предсказуемый, повторяемый процесс.
